Wir montieren Baugruppen und liefern prüffertig – ein Ansprechpartner für die ganze Kette.
Verfahrensdaten
Formkasten Serie
600 × 800 / 400 × 600 mm
Kernvolumen
bis 40 Liter
Werkstoffe
AlSi7Mg, AlSi10Mg, AlMg3
Toleranz
DIN EN ISO 8062, CT8–CT10
Muster
ab 3 Wochen in Abhängigkeit der Komplexität
Downloads
↓ Werkstofftabelle (PDF, 220 KB)
↓ Toleranzübersicht Sandguss (PDF)
↓ Checkliste Anfrage (PDF)
Unsere Gießereitechniker schauen sich Ihre Zeichnung an und sagen, ob Sandguss die richtige Wahl ist.
Technische BeratungBeim Sandguss wird das Modell des Bauteils in Formsand abgeformt. Der Formkasten dient beim Abguss als Kokille und wird danach zerstört – deshalb entfallen die Werkzeugkosten, die den Kokillenguss bei kleinen Serien unwirtschaftlich machen.
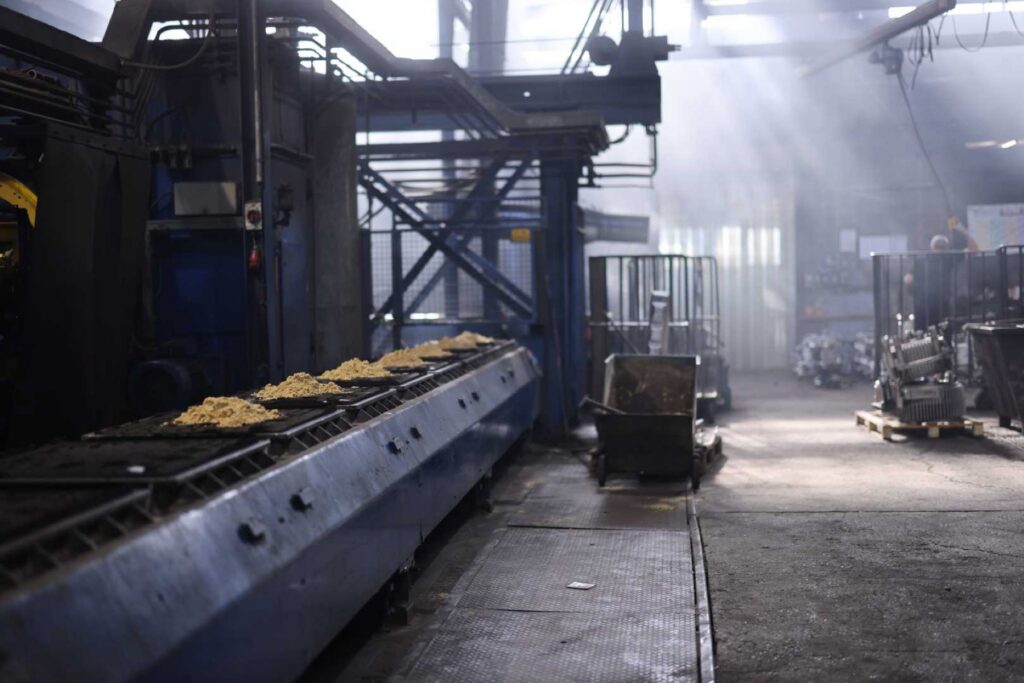
Die Qualität des Formsands steuert bei uns eine computergesteuerte Aufbereitungsanlage: Sie misst Feuchte und Temperatur und regelt Wasser- und Binderzugabe automatisch nach. Das ist der Grund für die gleichmäßigen Gussoberflächen, die unsere Kunden aus der Bauindustrie erwarten.
Niedrige Werkzeugkosten
Kein Dauerformwerkzeug nötig
Große Gestaltungsfreiheit
Hinterschnitte und Hohlräume über Kerne
Bis 150 kg Stückgewicht
Vom Kleinteil bis zum Großguss
Von der Datei bis zum geprüften Rohteil vergehen bei einem Erstmuster typischerweise drei bis vier Wochen.
01
Holz- oder Kunststoffmodell nach Ihren CAD-Daten, inklusive Schwindmaß und Aushebeschrägen. Gefräst auf CNC-Maschinen.
02
Sandkerne für Hohlräume auf vier vollautomatischen Kernschießmaschinen, Cold-Box- oder Wasserglas-CO2-Verfahren.
03
Formkasten wird verdichtet, Kerne eingelegt, Schmelze bei rund 720 °C abgegossen, Erstarrung kontrolliert.
04
Trennen von Anschnitt und Speiser, Strahlen, Maß- und Sichtprüfung, auf Wunsch Röntgen oder Dichtheitsprüfung.
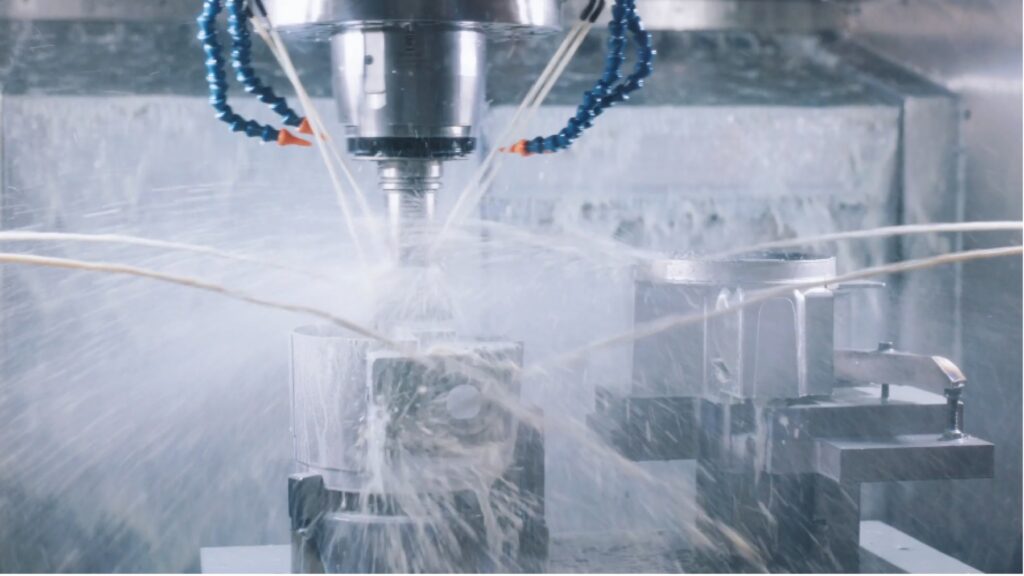
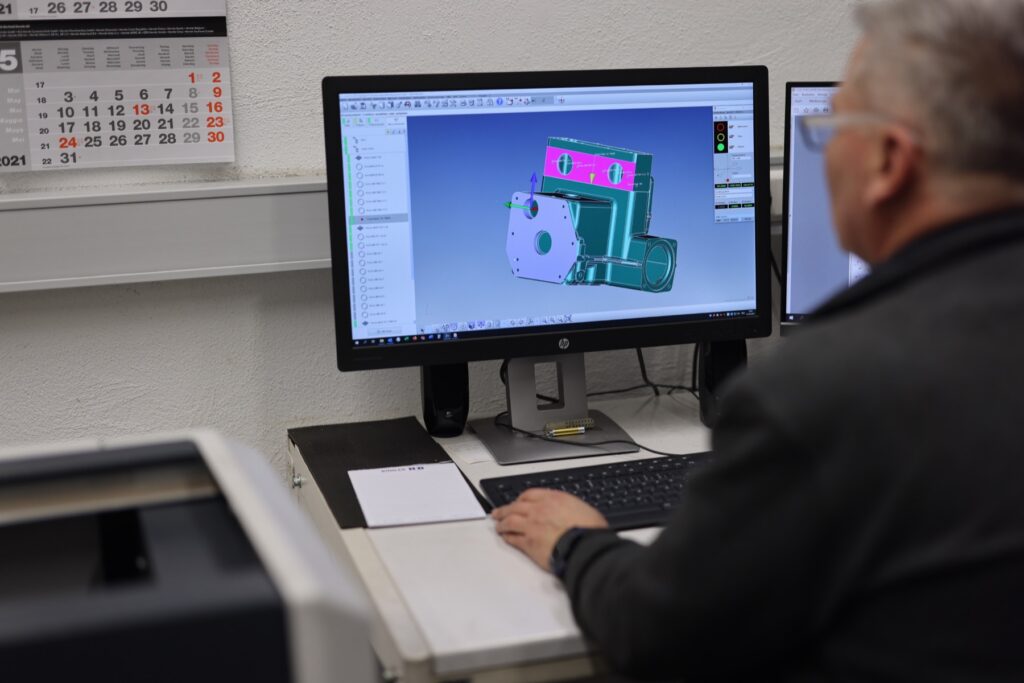
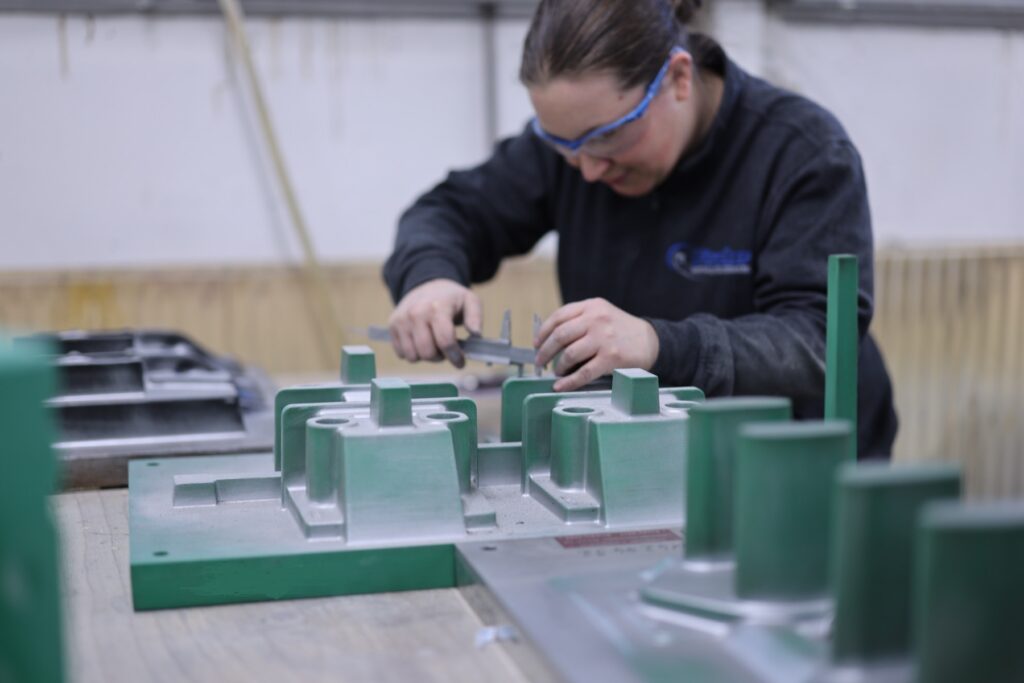
Hochwertige Formeinrichtungen entscheiden über die Maßhaltigkeit jedes Abgusses. Wir fertigen Modelle nach Ihren CAD-Daten auf eigenen CNC-Fräsmaschinen – und optimieren bestehende Gießformen gießtechnisch, wenn Teile bislang woanders produziert wurden.
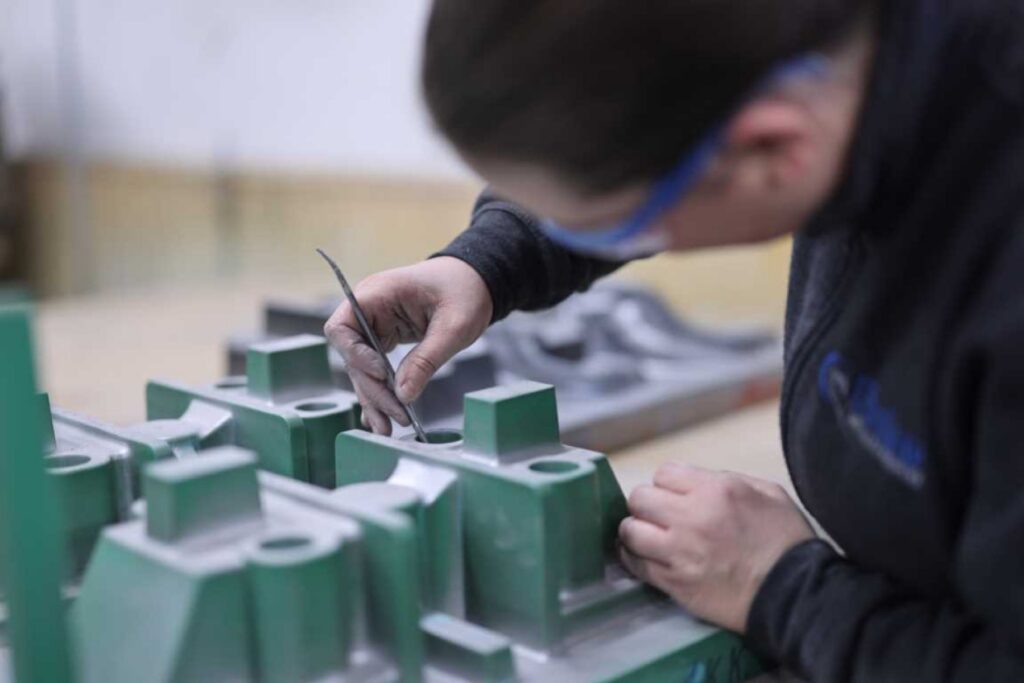
Die Innenkonturen Ihres Bauteils entstehen über Sandkerne. Vier vollautomatische Kernschießmaschinen arbeiten im Cold-Box- und Wasserglas-CO2-Verfahren; auf Wunsch schlichten wir die Kerne feuerfest, was die Oberflächengüte im Hohlraum deutlich verbessert.
Prototypen
Für Prototypen und Konstruktionsstände, die sich noch ändern, drucken wir die Sandform direkt aus den CAD-Daten. Es entsteht kein Modell, die Durchlaufzeit halbiert sich – und das Gussteil hat dieselben mechanischen Eigenschaften wie das spätere Serienteil, ist also voll belastbar prüfbar.
ab 3 Wochen
Erstteil
Kunstoff und Aluminium möglich
Werkstoffe
identische Legierung wie Serie
Übergang
Bilder aus Formerei, Kernmacherei und Gießbetrieb.
Praxisbeispiel
„Normalerweise dauert es Monate, bis ein reproduzierbares Teil steht. Hier haben wir Modellbau, Kernmacherei und Formerei parallel gefahren – das ging nur, weil alles im Haus liegt.“
Leiter Formerei, Fischer Metallguss
Ein Hersteller von Analysegeräten brauchte kurzfristig 700 Aluminiumträger. Vom Erstmuster bis zur Serienlieferung vergingen vier Wochen, inklusive mechanischer Bearbeitung und Eloxieren.
Qualität
Jede Charge wird spektralanalytisch geprüft, Erstmuster messen wir vollständig aus. Auf Anforderung liefern wir Abnahmeprüfzeugnis 3.1, Röntgenprüfung oder Dichtheitsprüfung mit.
ISO 9001:2015
zertifiziert seit 2004
Zeugnis 3.1
nach EN 10204
Spektralanalyse
jede Schmelze
Anfrage Montage
Schicken Sie uns die Zeichnung – wir sagen ehrlich, welches Verfahren günstiger ist. Rückmeldung innerhalb von zwei Werktagen.
Was wir für ein Angebot brauchen
3D-Datei
STEP bevorzugt, alternativ Zeichnung mit Toleranzangaben
Stückzahl
Jahresbedarf und geplante Abrufe
Werkstoff
Legierung oder Anforderungsprofil, wenn offen
Weiterverarbeitung
Bearbeitung, Beschichtung, Montage gewünscht?
Captcha-Schutz aktiv · Datenschutzerklärung